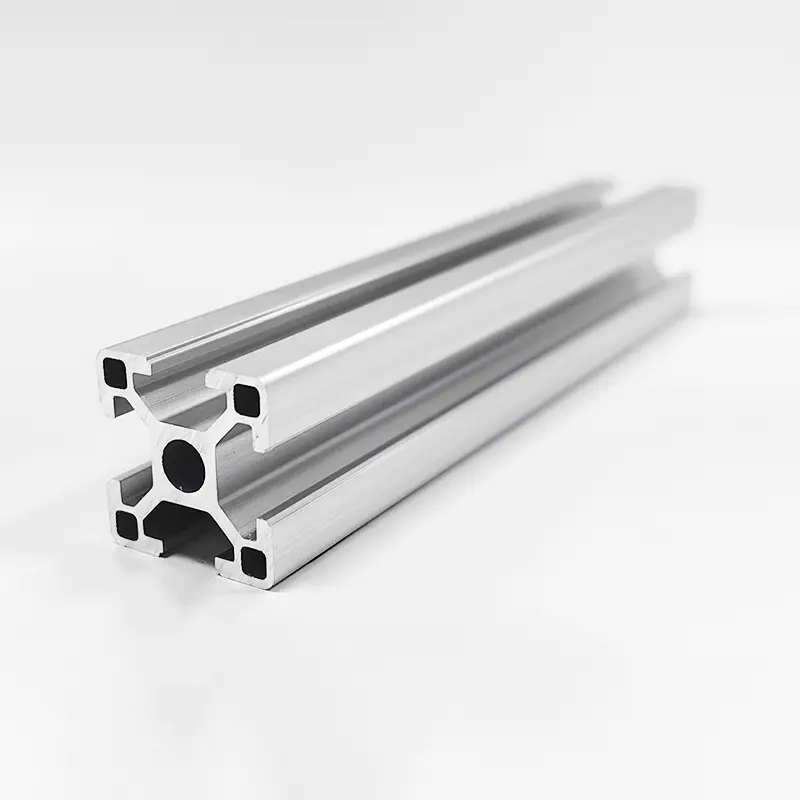
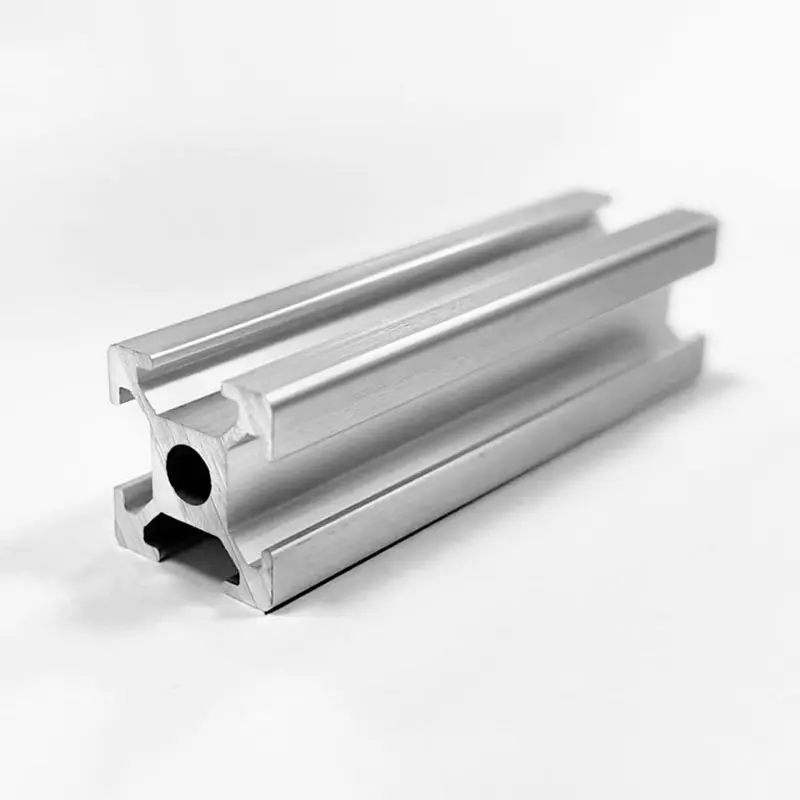
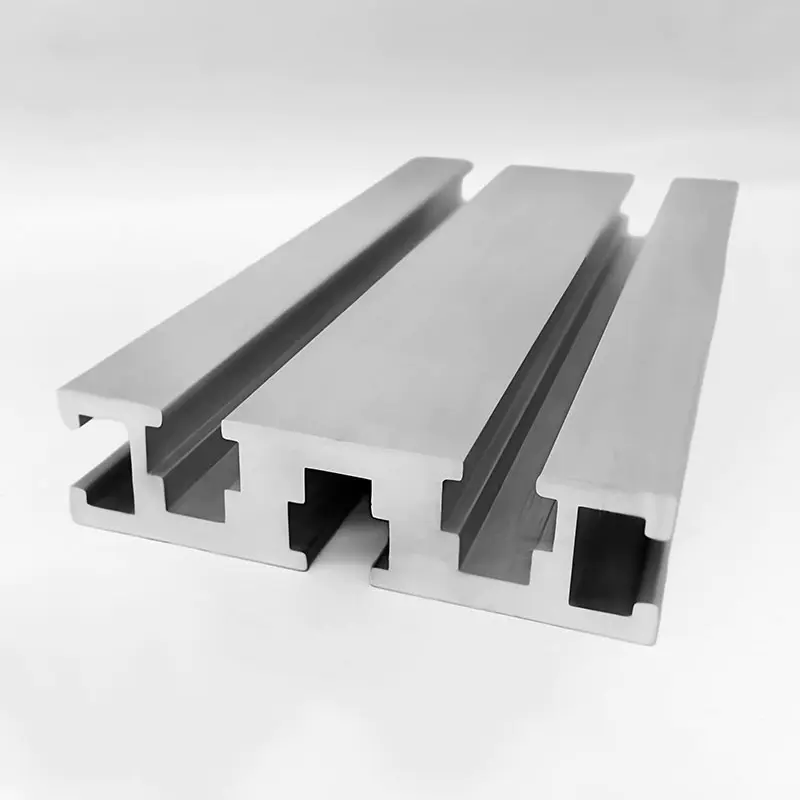
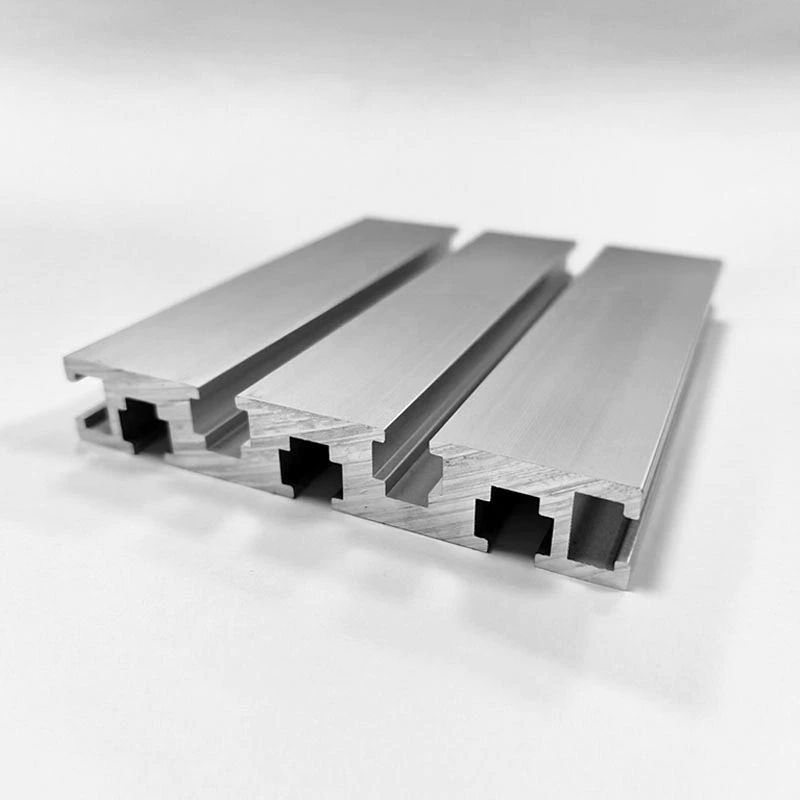
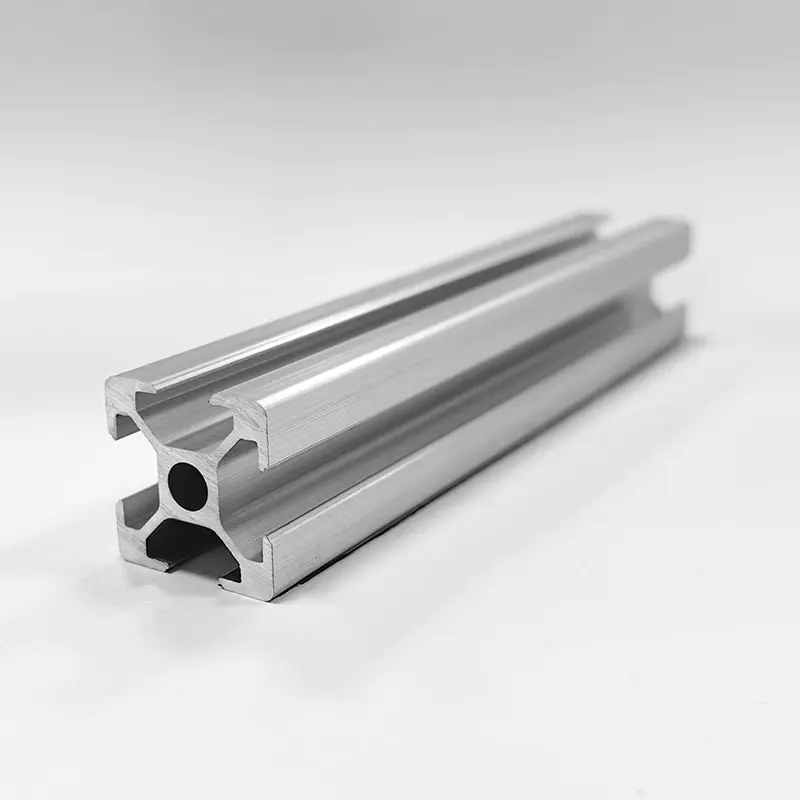
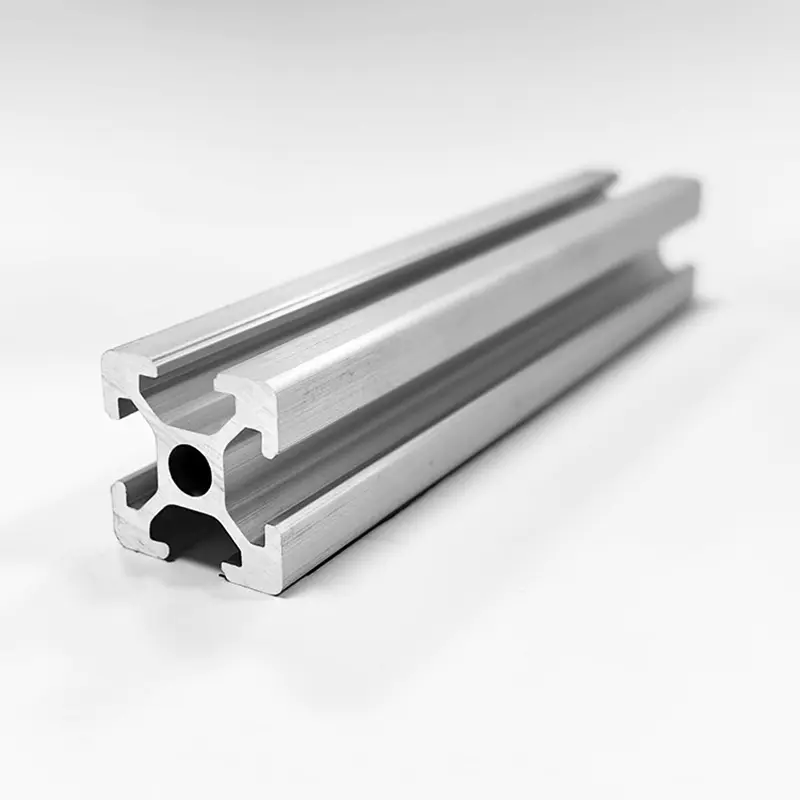
1. Pengenalan kepada Profil Penyemperitan Aluminium
Profil penyemperitan aluminium telah menjadi komponen asas dalam kejuruteraan moden, pembinaan, automotif, tenaga boleh diperbaharui dan automasi industri. Proses penyemperitan melibatkan memaksa bilet aloi aluminium yang dipanaskan melalui acuan keluli berbentuk di bawah tekanan hidraulik yang melampau. Proses ini menghasilkan profil panjang berterusan dengan keratan rentas yang kompleks dan berterusan yang menggabungkan ciri ringan dengan ketahanan struktur.
Bagi pembeli antarabangsa, jurutera struktur dan pengeluar peralatan asal, memilih profil penyemperitan aluminium yang betul memerlukan penilaian beberapa faktor kritikal. Sifat bahan ditentukan oleh komposisi aloi, suhu rawatan haba, geometri keratan rentas, dan kaedah kemasan permukaan. Memilih gred aloi yang salah atau penetapan temper boleh menyebabkan kegagalan mekanikal pramatang, kemerosotan estetik, kos pembuatan yang lebih tinggi atau cabaran pemasangan yang tidak perlu.
Panduan teknikal yang komprehensif ini menyampaikan analisis perbandingan yang mendalam bagi aloi aluminium seni bina dan struktur utama, secara khusus memfokus pada 6061, 6063, dan 6005A. Ia memecahkan komposisi kimia, kekuatan mekanikal, keadaan marah, prestasi rawatan permukaan dan toleransi reka bentuk untuk membantu pasukan perolehan dan jurutera memilih profil penyemperitan optimum untuk keperluan aplikasi khusus mereka.
2. Komposisi Kimia dan Metalurgi: 6061 lwn. 6063 lwn. 6005A
Prestasi profil penyemperitan aluminium berakar umbi dalam komposisi kimianya. Profil tersemperit standard kebanyakannya tergolong dalam aloi aluminium siri 6xxx, yang menampilkan magnesium dan silikon sebagai unsur pengaloian utamanya. Unsur-unsur ini membentuk magnesium silisid (Mg2Si), sebatian yang menjadikan aloi boleh dirawat haba dan responsif kepada pengerasan kerpasan.
2.1 Had Komposisi Kimia (ASTM B221 Standard)
Imbangan tepat magnesium, silikon, kuprum, kromium dan besi mentakrifkan kelakuan pemprosesan, kelajuan penyemperitan, kebolehbentukan dan kekuatan selepas penuaan setiap gred aloi.
| Gred Aloi | Silikon (Si) | Besi (Fe) | Kuprum (Cu) | Mangan (Mn) | Magnesium (Mg) | Chromium (Cr) | Zink (Zn) | Titanium (Ti) | Aluminium (Al) |
| 6061 | 0.40 - 0.80% | Maks 0.70% | 0.15 - 0.40% | Maks 0.15% | 0.80 - 1.20% | 0.04 - 0.35% | Maks 0.25% | Maks 0.15% | Baki |
| 6063 | 0.20 - 0.60% | Maks 0.35% | Maks 0.10% | Maks 0.10% | 0.45 - 0.90% | Maks 0.10% | Maks 0.10% | Maks 0.10% | Baki |
| 6005A | 0.50 - 0.90% | Maks 0.35% | Maks 0.30% | 0.09 - 0.50% | 0.40 - 0.70% | 0.10 - 0.30% | Maks 0.20% | Maks 0.10% | Baki |
2.2 Perbezaan Metalurgi dan Pencirian Aloi
- 6061 Aloi Aluminium : Selalunya dirujuk sebagai aluminium struktur, 6061 mengandungi paras magnesium dan silikon yang lebih tinggi bersama-sama dengan penambahan sengaja tembaga (0.15 hingga 0.40 peratus) dan kromium (0.04 hingga 0.35 peratus). Kuprum meningkatkan kekuatan tegangan dan kekerasan muktamad, manakala kromium menapis struktur butiran dan mengawal penghabluran semula semasa rawatan haba. Walau bagaimanapun, kandungan aloi yang lebih tinggi meningkatkan tekanan aliran semasa penyemperitan, yang mengehadkan kelajuan penyemperitan dan mengurangkan kerumitan bahagian maksimum.
- 6063 Aloi Aluminium : Diiktiraf secara meluas sebagai aluminium seni bina, 6063 menampilkan paras magnesium dan silikon yang lebih rendah serta kandungan kuprum hampir sifar. Formulasi bersih ini menghasilkan rintangan ubah bentuk yang rendah semasa penyemperitan, membolehkan penyemperitan lancar melalui cetakan berbilang lompang yang kompleks. Ia juga menghasilkan ketebalan dinding nipis dan kelancaran permukaan yang unggul, menjadikannya aloi pilihan untuk penganodan.
- 6005A Aloi Aluminium : Diposisikan pertengahan antara 6061 dan 6063, 6005A menggabungkan kandungan mangan dan kromium terkawal untuk meningkatkan kekuatan dan keliatan tanpa mengorbankan kebolehsemperitan dengan ketara. Ia menawarkan rintangan lenturan dan kekuatan hentaman yang unggul berbanding 6063 sambil mengekalkan kelajuan penyemperitan yang lebih baik daripada 6061.
3. Perbandingan Sifat Mekanikal dan Kapasiti Tanggung Beban
Jurutera mesti memilih aloi aluminium berdasarkan kriteria beban mekanikal tertentu, seperti kekuatan alah di bawah tegangan, kekuatan tegangan muktamad, pemanjangan, dan kekerasan permukaan.
3.1 Matriks Harta Mekanikal untuk Suhu Penyemperitan Biasa
Kelakuan mekanikal berbeza dengan ketara bergantung pada komposisi aloi dan proses rawatan haba yang digunakan.
| Parameter Harta | 6063-T5 | 6063-T6 | 6061-T6 | 6005A-T6 | Keluli Struktur (Rujukan) |
| Kekuatan Tegangan Muktamad (MPa) | 150 - 185 | 205 - 245 | 290 - 310 | 260 - 280 | 400 - 550 |
| Kekuatan Hasil (0.2% Offset, MPa) | 110 - 130 | 170 - 210 | 240 - 276 | 215 - 240 | 250 - 350 |
| Pemanjangan pada Rehat (%) | 8 - 12 | 10 - 14 | 8 - 12 | 8 - 10 | 20 - 25 |
| Kekerasan Brinell (HBW) | 60 - 65 | 73 - 80 | 95 - 100 | 85 - 90 | 120 - 160 |
| Had Keletihan (MPa) | 60 | 69 | 96 | 85 | 180 |
| Modulus Keanjalan (GPa) | 68.9 | 68.9 | 68.9 | 69.5 | 200 |
| Ketumpatan (g/cm3) | 2.70 | 2.70 | 2.70 | 2.71 | 7.85 |
3.2 Analisis Beban Struktur: 6061 lwn. 6063
- Hasil dan Prestasi Tegangan : 6061-T6 mempamerkan lebih kurang 30 hingga 40 peratus kekuatan hasil dan kekuatan tegangan muktamad daripada 6063-T6. Untuk bingkai struktur, pemasangan peralatan berat, subframe casis automotif dan kekuda galas beban, 6061-T6 membolehkan pereka bentuk mengurangkan ketebalan dinding profil sambil mengekalkan margin keselamatan.
- Pesongan dan Modulus Anjal : Kedua-dua 6061 dan 6063 mempunyai modulus keanjalan yang sama kira-kira 68.9 Gigapascals. Ini bermakna di bawah keadaan lenturan elastik tulen di mana tegasan tidak melebihi had hasil, profil yang diperbuat daripada 6061 dan 6063 dengan geometri keratan rentas yang sama akan terpesong dengan jumlah yang sama. Kekuatan tinggi tidak meningkatkan kekakuan; kekakuan ditadbir sepenuhnya oleh momen inersia keratan rentas (nilai-I) dan reka bentuk geometri.
- Ketahanan Keletihan : 6061-T6 memberikan kekuatan keletihan 96 Megapascal berbanding 69 Megapascal untuk 6063-T6. Untuk komponen yang tertakluk kepada pemuatan kitaran dinamik, getaran kitaran atau impak struktur berulang, 6061-T6 menawarkan jangka hayat yang lebih lama terhadap keretakan mikro dan kegagalan keletihan.
4. Rawatan Haba dan Penetapan Temperamen (T4, T5, T6)
Profil penyemperitan aluminium memperoleh sebahagian besar kekuatan terakhirnya daripada pengerasan kerpasan, juga dikenali sebagai penuaan buatan. Memahami sebutan perangai adalah penting apabila membaca lukisan kejuruteraan dan memesan penyemperitan mentah.
4.1 Penjelasan Tempera Penyemperitan Biasa
- T4 Temper (Penyelesaian Haba Dirawat dan Diusia Semulajadi) : Profil aluminium adalah larutan dirawat haba pada suhu tinggi, dipadamkan, dan dibenarkan menua secara semula jadi pada suhu bilik ambien kepada keadaan yang agak stabil. Profil T4 mengekalkan kebolehbentukan sejuk, kemuluran dan kebolehbenturan yang sangat baik, menjadikannya sesuai untuk lenturan sejuk, regangan atau operasi pembentukan yang teruk selepas penyemperitan.
- T5 Temper (Disejukkan daripada Suhu Tinggi dan Penuaan Buatan) : Profil keluar dari acuan penyemperitan pada suhu di atas ambang larutan (sekitar 500 darjah Celcius), mengalami penyejukan udara pantas atau pelindapkejutan kabus air betul-betul di meja habis akhbar, dan kemudiannya diletakkan ke dalam ketuhar penuaan buatan (biasanya 175 hingga 195 darjah Celsius selama 4 hingga 8 jam). Suhu T5 meminimumkan herotan terma dan tekanan baki dalaman, menjadikannya ideal untuk bentuk seni bina berdinding nipis, bingkai pintu dan profil dinding tirai di mana kestabilan dimensi adalah yang terpenting.
- T6 Temper (Penyelesaian Haba Dirawat dan Diusia Buatan) : Profil menjalani pelindapkejutan air paksa secara intensif serta-merta selepas keluar dari mesin penyemperitan atau dipanaskan semula dalam relau larutan luar talian, dipadamkan dengan cepat di dalam air, dan kemudian dituakan secara buatan dalam ketuhar pemanasan. Perangai T6 mencapai pengerasan kerpasan maksimum fasa Mg2Si, menghasilkan kekuatan tegangan, kekerasan dan rintangan haus maksimum.
4.2 Matriks Perbandingan Ciri-ciri Temper
| Keadaan Temper | Proses Pelindapkejutan | Penuaan Buatan | Tahap Kekuatan | Kestabilan Dimensi | Prestasi Lenturan Sejuk |
| T4 | Air Laju / Kipas | Tiada (Zaman Semula Jadi) | Sederhana | Sederhana | Cemerlang |
| T5 | Udara Paksa / Kabus | Ya (Ketuhar Standard) | Sederhana-Tinggi | Cemerlang | Adil |
| T6 | Pelindapkejutan Air | Ya (Ketuhar Dipanjangkan) | maksimum | Baik untuk Adil | Terhad |
5. Teknologi Kemasan dan Salutan Permukaan
Profil aluminium tersemperit secara semula jadi menghasilkan filem aluminium oksida pasif nipis (tebal 5 hingga 10 nanometer) apabila terdedah kepada oksigen. Walau bagaimanapun, persekitaran industri, marin, seni bina dan hiasan memerlukan rawatan permukaan yang direka bentuk untuk meningkatkan rintangan kakisan, rintangan haus, keseragaman warna dan penebat elektrik.
5.1 Anodizing (Pengoksidaan Elektrokimia)
Anodizing ialah proses penukaran elektrokimia yang menebal salutan aluminium oksida semula jadi menjadi lapisan anodik bersepadu, keras dan berliang. Profil direndam sebagai anod dalam mandian elektrolit asid sulfurik manakala arus elektrik terus digunakan.
- Ketebalan Lapisan : Anodisasi seni bina standard berjulat dari 10 hingga 15 mikron untuk kegunaan dalaman/luaran ringan, dan 20 hingga 25 mikron untuk pendedahan atmosfera marin atau industri berat (Kelas Qualanod 20/25).
- Mewarna : Filem oksida berliang boleh diwarnakan melalui pencelupan elektrolitik menggunakan garam logam (seperti timah atau kobalt) untuk menghasilkan champagne, gangsa, gangsa gelap dan warna hitam, atau melalui rendaman mandi pewarna organik.
- Kesesuaian Aloi : 6063 ialah aloi utama untuk anodisasi kerana kandungan besi dan kuprumnya yang rendah, menghasilkan rupa metalik yang cemerlang, jelas dan seragam. Sebaliknya, 6061 teranod kepada warna kelabu yang sedikit gelap disebabkan oleh zarah konstituen kuprum dan kromium.
5.2 Salutan Serbuk Elektrostatik
Salutan serbuk melibatkan penyemburan serbuk polimer termoset kering bercas elektrostatik pada profil penyemperitan aluminium yang telah dirawat dengan teliti. Profil itu kemudiannya dibakar dalam ketuhar pengawetan pada suhu 180 hingga 200 darjah Celsius, mencairkan dan memaut silang serbuk ke dalam lapisan pelindung yang berterusan.
- Ketebalan Salutan : Ketebalan filem kering standard berjulat antara 60 dan 120 mikron.
- Piawaian : Salutan seni bina berprestasi tinggi mematuhi spesifikasi AAMA 2603, AAMA 2604, atau AAMA 2605 (Qualicoat Class 1, 2, atau 3).
- Kelebihan : Ketersediaan warna tanpa had (Palet padanan warna RAL), pelbagai pilihan kilauan (matte, satin, berkilat tinggi), kemasan bertekstur, rintangan hentaman yang sangat baik, dan penyingkiran pelepasan pelarut organik (bebas VOC).
5.3 Salutan Elektroforetik (E-Salutan)
Elektroforesis menggabungkan anodisasi dengan lapisan atas resin larut air terdeposit elektro sekunder. Selepas anodisasi standard, profil basah direndam dalam tangki salutan akrilik atau epoksi di bawah arus elektrik terus, yang mendepositkan filem polimer seragam di dalam dan di atas liang anodik sebelum pengawetan haba.
- Ciri-ciri : Ketebalan lapisan gabungan biasanya 15 hingga 25 mikron. Ia memberikan kelicinan permukaan yang tinggi, kilauan logam ultra-jelas, kekerasan tinggi (sehingga kekerasan pensel 3H hingga 4H), dan rintangan semburan kimia dan garam yang lebih baik berbanding dengan anodisasi standard.
5.4 Salutan Cecair PVDF (Polyvinylidene Fluoride).
Sistem cat cecair PVDF, yang biasanya dirujuk di bawah nama dagangan seperti Kynar 500 atau Hylar 5000, menggunakan teknologi resin fluoropolimer yang diadun dengan pigmen seramik yang tahan lama. Digunakan sebagai sistem berbilang salutan (primer, salut warna dan lapisan atas jernih pilihan), salutan PVDF menawarkan rintangan yang tinggi terhadap degradasi atmosfera.
- Prestasi : Memenuhi kriteria prestasi AAMA 2605. Ia mempamerkan ketahanan yang unggul terhadap sinaran ultraungu, kapur, warna pudar, hujan asid, dan semburan garam marin.
- Permohonan Utama : Dinding tirai seni bina bertingkat tinggi, bangunan monumental dan kemudahan perindustrian pantai yang terdedah kepada keadaan cuaca yang teruk.
5.5 Matriks Spesifikasi Teknikal Rawatan Permukaan
| Kaedah Rawatan | Ketebalan Biasa | Rintangan Kakisan (Ujian Semburan Garam) | Kestabilan UV & Warna | Calar & Kekerasan | Keutamaan Aloi Utama |
| Jelas Anodize | 10 - 25 mikron | Cemerlang (1,000 hours) | Cemerlang | Sangat Tinggi (8-9 Mohs) | 6063 (Kejelasan terbaik) |
| Salutan Serbuk | 60 - 120 mikron | Sangat Baik (1,000 - 3,000 jam) | Baik kepada Cemerlang | Sederhana to High | 6063, 6061, 6005A |
| Elektroforesis | 15 - 25 mikron | Superior (2,000 jam) | Cemerlang | Tinggi (3H - 4H) | 6063 |
| Salutan PVDF | 30 - 45 mikron | Luar biasa (4,000 jam) | maksimum / Unmatched | Sederhana | 6063, 6061, 6005A |
6. Toleransi Penyemperitan, Peraturan Reka Bentuk dan Kejuruteraan Die
Mereka bentuk profil penyemperitan aluminium yang cekap memerlukan pemahaman geometri profil, taburan ketebalan dinding, keseimbangan berat simetri dan toleransi pembuatan. Reka bentuk yang betul mengurangkan haus cetakan, menghalang herotan aliran bahan dan meminimumkan kos pengeluaran.
6.1 Piawaian Toleransi Dimensi
Pengeluaran penyemperitan aluminium antarabangsa mengikut toleransi dimensi piawai yang ditetapkan oleh organisasi seperti ASTM (American Society for Testing and Materials) dan EN (European Committee for Standardization).
- ASTM B221 / ANSI H35.2 : Mentadbir toleransi dimensi untuk profil pepejal, separa berongga dan berongga aluminium tersemperit di Amerika Utara.
- EN 755-9 & EN 12020-2 : Mentakrifkan toleransi ketepatan standard untuk penyemperitan seni bina dan kejuruteraan Eropah. EN 12020-2 terpakai khusus untuk profil struktur berketepatan tinggi yang memerlukan toleransi pemasangan yang ketat.
6.2 Prinsip Reka Bentuk Penyemperitan Utama
- Ketebalan Dinding Seragam : Peralihan mendadak antara bahagian tebal dan nipis menyebabkan kadar penyejukan tidak sekata semasa penyemperitan. Bahagian nipis menyejuk dengan cepat dan mengecut dengan lebih cepat, mengakibatkan lenturan profil, tanda tenggelam pada permukaan luaran yang boleh dilihat dan tekanan baki dalaman. Zon peralihan harus menggabungkan jejari beransur-ansur dan bukannya perubahan langkah.
- Aliran Mati Simetri : Bentuk keratan rentas hendaklah sesimetri mungkin berbanding garis tengah menegak dan mendatar. Bentuk tidak simetri menyebabkan kelajuan aliran bahan tidak sekata melalui tanah acuan keluli, yang membawa kepada profil berpusing dan tunduk.
- Jejari Sudut : Elakkan sudut dalaman dan luaran 90 darjah yang tajam. Menggabungkan jejari minimum 0.5 hingga 1.0 milimeter pada sudut dalaman mengurangkan kepekatan tegasan dalam kedua-dua keluli mati penyemperitan dan profil aluminium siap.
- Had Nisbah Lidah : Nisbah lidah merujuk kepada lebar saluran terbuka berbanding kedalamannya. Saluran yang dalam dan sempit meningkatkan daya pada lidah cetakan keluli, meningkatkan risiko keretakan acuan. Nisbah lidah secara amnya hendaklah disimpan di bawah 3:1 untuk penyemperitan standard, walaupun nisbah sehingga 5:1 boleh dicapai menggunakan keluli alat cetakan khusus.
7. Fabrikasi, Pemesinan CNC, dan Teknik Pemasangan
Kebanyakan profil aluminium perindustrian memerlukan fabrikasi selepas penyemperitan, termasuk pemotongan mengikut ketepatan panjang, penggerudian, pengilangan, penorehan, lenturan dan penyambungan sebelum pemasangan ke dalam pemasangan akhir.
7.1 Ciri-ciri Pemesinan CNC Ketepatan
- Kebolehmesinan 6061-T6 : Kekerasan struktur tinggi (95 HBW) membolehkan pengilangan, putaran dan penggerudian CNC berkelajuan tinggi. Cip pecah bersih dari tepi alat pemotong, menghalang pembentukan tepi terbina dan menghasilkan kemasan permukaan mesin yang unggul.
- Kebolehmesinan 6063-T5/T6 : Kekerasan yang lebih rendah (60 hingga 75 HBW) menjadikan 6063 lebih terdedah kepada cip bergetah yang boleh melekat pada alat pemotong jika kelajuan pemotongan, kadar suapan dan pelinciran penyejukan tidak dikawal dengan betul. Kilang akhir seruling tunggal atau dua seruling aluminium-geometri berkelajuan tinggi dengan seruling digilap disyorkan untuk pemesinan 6063.
7.2 Teknologi Pencantuman dan Kimpalan
Penyemperitan aluminium boleh disambung menggunakan pengikat mekanikal, ikatan pelekat struktur, atau kaedah kimpalan terma.
- Kimpalan Arka Tungsten Gas (GTAW / TIG) dan Kimpalan Arka Logam Gas (GMAW / MIG) : 6061 dan 6063 adalah aloi yang boleh dirawat haba. Semasa mengimpal, input haba setempat mewujudkan Zon Terjejas Haba (HAZ) bersebelahan dengan manik kimpalan. HAZ mengalami penyepuhlindapan setempat, mengurangkan kekuatan mekanikal dalam zon itu kira-kira 30 hingga 50 peratus berbanding dengan nilai logam induk. Pengiraan struktur mesti mengambil kira pengurangan kekuatan ini, atau rawatan haba dan penuaan penyelesaian pasca kimpalan mesti digunakan. Aloi pengisi yang disyorkan termasuk 4043 (Al-Si) untuk aplikasi umum atau 5356 (Al-Mg) untuk kemuluran sendi yang lebih tinggi dan padanan warna anodisasi pasca kimpalan.
- Kimpalan Kacau Geseran (FSW) : Kimpalan kacau geseran ialah teknik penyambung keadaan pepejal yang menggunakan alat berputar untuk menjana haba geseran, menyambung secara plastik profil aluminium tanpa mencairkan bahan. FSW mengelakkan keretakan panas, keliangan dan kemerosotan kekuatan HAZ yang teruk, menjadikannya ideal untuk menyertai pemasangan panel tersemperit lebar dalam kereta api, dulang bateri dan geladak marin.
8. Matriks Pemilihan Teknikal mengikut Aplikasi Industri
Untuk membantu jurutera reka bentuk dan pengurus pembelian dalam memilih gabungan aloi, sabar dan kemasan yang optimum, matriks di bawah menyerlahkan spesifikasi profil yang disyorkan untuk sektor industri teras.
| Sektor Aplikasi | Aplikasi Khusus | Disyorkan Aloi & Temper | Kemasan Permukaan Utama | Pemandu Kejuruteraan Utama |
| Bangunan Seni Bina | Bingkai tingkap, pintu, dinding langsir, depan kedai | 6063-T5 / 6063-T6 | Anodized (15-25um) / Salutan Serbuk / PVDF | Estetika unggul, geometri berongga kompleks, rintangan kakisan |
| Tenaga Suria & Boleh Diperbaharui | Bingkai pemasangan panel solar, rel penjejak | 6005A-T6 / 6061-T6 | Jelas Anodized (10-15um) | Nisbah kekuatan-kepada-berat yang tinggi, rintangan beban angin, pemasangan medan pantas |
| Automotif & EV | Bingkai penutup bateri, rasuk rasuk, rel bumbung | 6061-T6 / 6005A-T6 | Penukaran Tanpa Kromat / E-Salutan | Penyerapan tenaga impak, kekuatan hasil yang tinggi, kebolehkimpalan |
| Automasi Perindustrian | Pembingkaian modular slot-T, panduan penghantar, gantri robotik | 6063-T6 / 6061-T6 | Jelas Anodized | Toleransi dimensi yang tepat, rintangan calar permukaan, ketegaran struktur |
| Elektronik & HVAC | Sinki haba LED, penutup penyongsang, penukar haba | 6063-T5 | Anodized / Elektroforesis | Kekonduksian terma yang tinggi (1200 W/m K), kebolehsemperitan sirip nipis halus |
| Pengangkutan & Marin | Lantai badan trak, lorong bot, rangka dalaman kereta api | 6061-T6 / 6005A-T6 | Salutan Serbuk Gred Marin / Anodized | Rintangan kakisan dalam persekitaran klorida, kekuatan keletihan dinamik |
Soalan Lazim
FAQ 1: Apakah perbezaan utama antara profil penyemperitan aluminium 6061 dan 6063?
Perbezaan utama terletak pada komposisi kimia, kekuatan, dan prestasi kemasan permukaan. 6061 mengandungi tahap magnesium dan silikon yang lebih tinggi, bersama dengan tambahan tembaga dan kromium. Ini menjadikan 6061-T6 kira-kira 30 hingga 40 peratus lebih kuat daripada 6063-T6, menjadikannya sesuai untuk aplikasi struktur menanggung beban berat. Sebaliknya, 6063 mempunyai komposisi yang lebih bersih dengan kandungan tembaga yang rendah, menawarkan kebolehsemperitan yang luar biasa ke dalam bentuk kompleks atau berdinding nipis dan menghasilkan kemasan permukaan beranod yang unggul untuk aplikasi seni bina.
Soalan Lazim 2: Mengapakah aloi 6063 lebih disukai berbanding 6061 untuk profil seni bina anod?
Aluminium 6063 hampir tidak mengandungi kandungan kuprum dan besi yang rendah, membolehkan ia membentuk filem oksida anodik yang sangat seragam, jelas dan terang apabila diproses secara elektrolitik. 6061 mengandungi kuprum (0.15 hingga 0.40 peratus) dan kromium, yang membentuk zarah fasa juzuk mikro yang menyerakkan cahaya, menghasilkan penampilan yang lebih gelap, kelabu atau berbintik-bintik selepas anodisasi. Untuk komponen seni bina visual, 6063 memberikan konsistensi permukaan yang unggul dan kecemerlangan warna.
FAQ 3: Bagaimanakah penetapan suhu mempengaruhi prestasi profil aluminium?
Penamaan suhu menunjukkan rawatan haba dan pemprosesan mekanikal yang digunakan pada profil aluminium. Sebagai contoh, perangai T4 menawarkan kekuatan sederhana dengan kemuluran yang tinggi, menjadikannya sesuai untuk profil yang memerlukan lenturan sejuk selepas penyemperitan. T5 temper dihasilkan oleh pelindapkejutan udara pada mesin penyemperitan diikuti dengan penuaan buatan, memberikan kekuatan yang baik dan kestabilan dimensi dengan herotan haba yang minimum. Perangai T6 melibatkan pelindapkejutan air yang agresif dan penuaan tiruan yang dilanjutkan, mencapai kekuatan tegangan dan kekerasan maksimum untuk struktur menanggung beban.
Soalan Lazim 4: Bolehkah profil penyemperitan aluminium menggantikan keluli struktur dalam bingkai galas beban?
Ya, penyemperitan aluminium boleh menggantikan keluli struktur dalam banyak aplikasi galas beban, menawarkan pengurangan berat kira-kira 60 peratus. Walaupun aluminium mempunyai kira-kira satu pertiga ketumpatan dan modulus keanjalan keluli (68.9 GPa vs 200 GPa), jurutera struktur boleh mengimbangi kekukuhan yang lebih rendah dengan meningkatkan kedalaman keratan rentas profil dan mengoptimumkan momen keratan inersia. Aluminium juga menyediakan rintangan kakisan semula jadi, mengurangkan kos penyelenggaraan jangka panjang yang berkaitan dengan perlindungan karat keluli.
Soalan Lazim 5: Apakah yang menyebabkan melengkung atau berpusing dalam profil aluminium tersemperit semasa pembuatan?
Warpage dan berpusing lazimnya berpunca daripada halaju aliran logam yang tidak sekata melalui tanah acuan penyemperitan, penyejukan tidak seragam merentasi keratan rentas asimetri apabila profil keluar dari acuan, atau pelepasan tekanan tidak sekata semasa regangan. Mereka bentuk profil dengan ketebalan dinding seragam, simetri keratan rentas seimbang, dan jejari peralihan yang betul membantu memastikan aliran bahan sekata dan penyejukan seragam, mengekalkan toleransi kelurusan dimensi yang ketat.
Rujukan dan Piawaian Industri
- ASTM B221 / B221M : Spesifikasi Standard untuk Bar, Rod, Wayar, Profil dan Tiub Tersemperit Aluminium dan Aloi Aluminium. ASTM International, West Conshohocken, PA.
- EN 755 (Bahagian 1-9) : Aloi Aluminium dan Aluminium - Rod/Bar Tersemperit, Tiub dan Profil. Jawatankuasa Penyeragaman Eropah (CEN), Brussels.
- EN 12020 (Bahagian 1-2) : Aloi Aluminium dan Aluminium - Profil Ketepatan Tersemperit dalam Aloi EN AW-6060 dan EN AW-6063. Jawatankuasa Penyeragaman Eropah (CEN), Brussels.
- Persatuan Aluminium : Standard dan Data Aluminium (ASD) , Washington, D.C.
- AAMA 2605 : Spesifikasi Sukarela, Keperluan Prestasi dan Prosedur Ujian untuk Salutan Organik Berprestasi Unggul pada Penyemperitan dan Panel Aluminium. Perikatan Industri Fenestration & Glazing Industry (FGIA).
- ASM Antarabangsa : Buku Panduan ASM, Jilid 2: Sifat dan Pemilihan: Aloi Bukan Ferus dan Bahan Tujuan Khas. ASM International, Materials Park, OH.