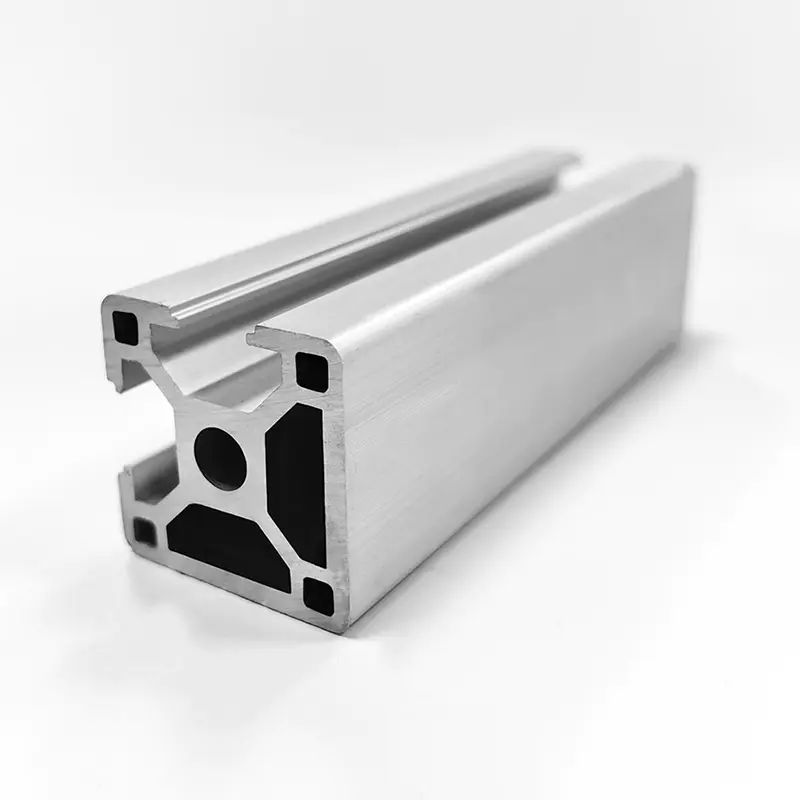

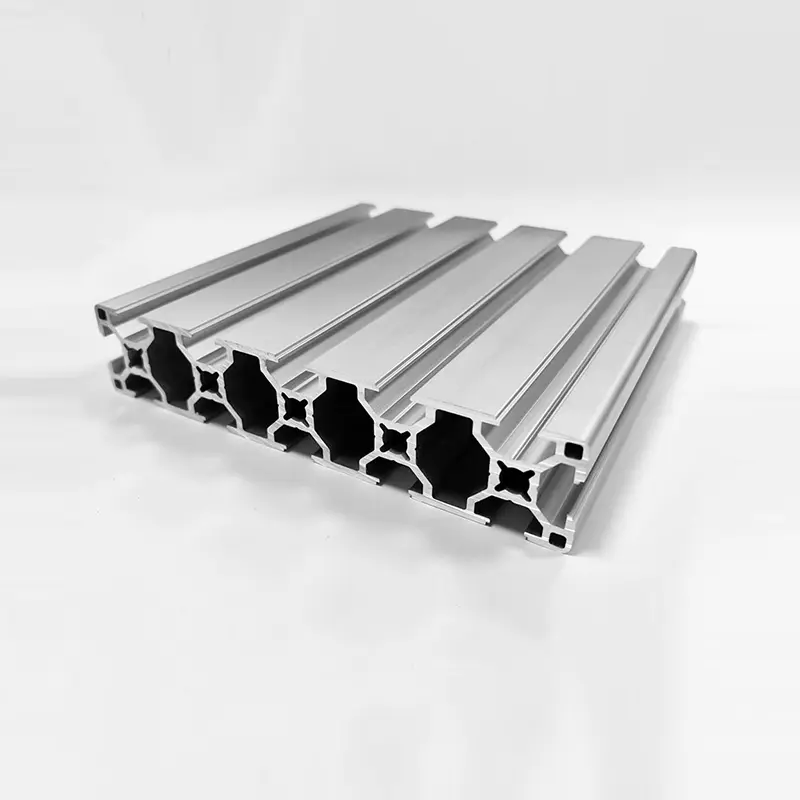
Profil Tugas Berat 6061
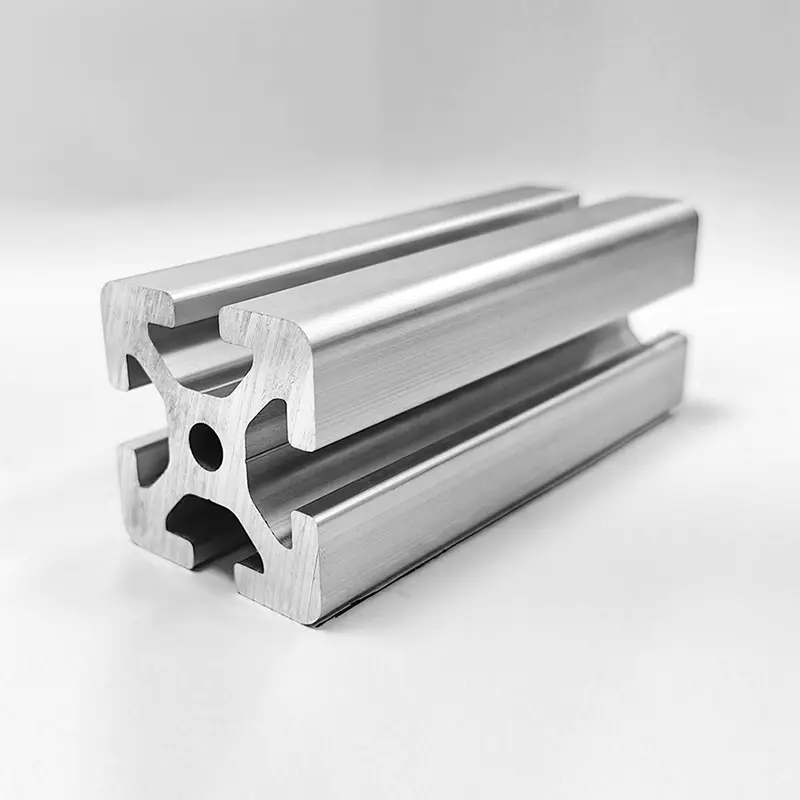
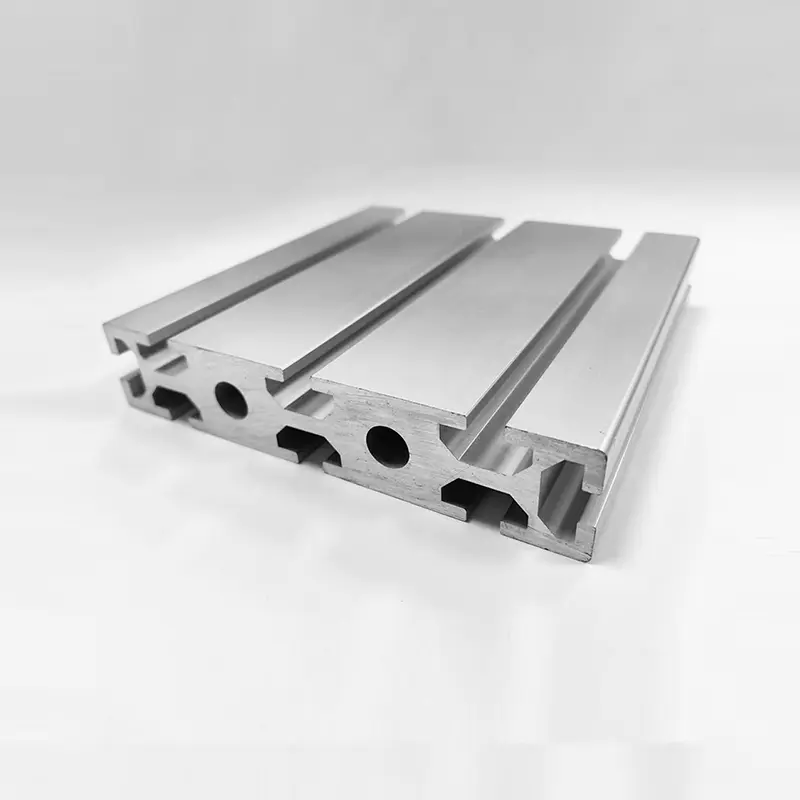
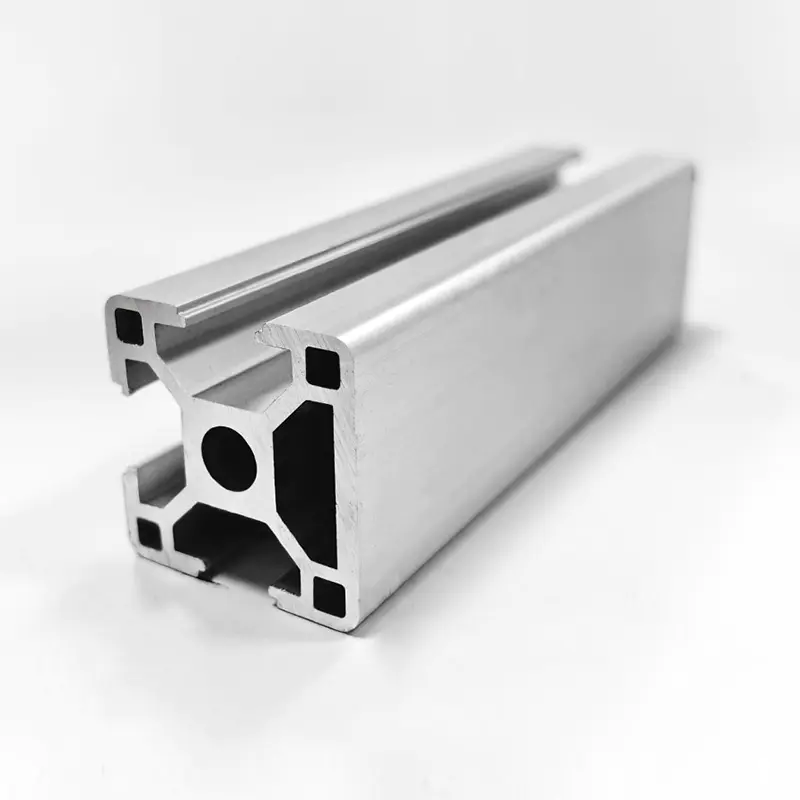
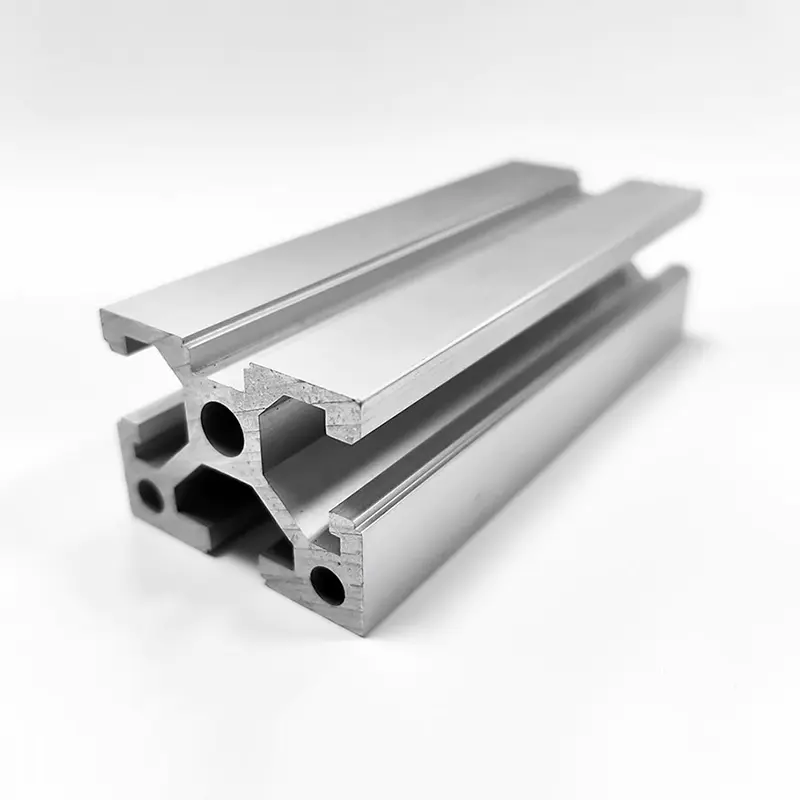
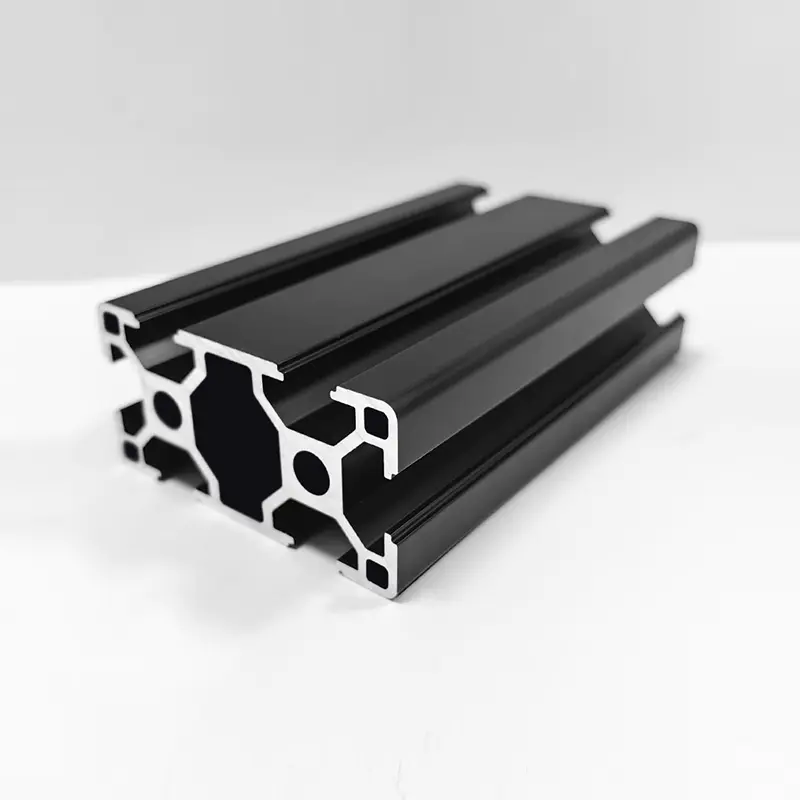
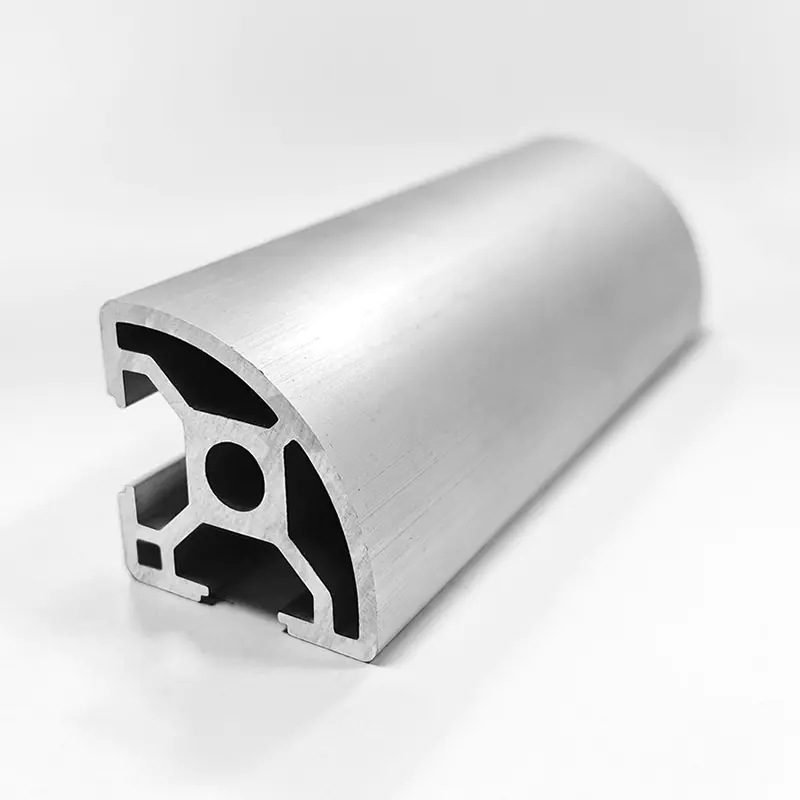
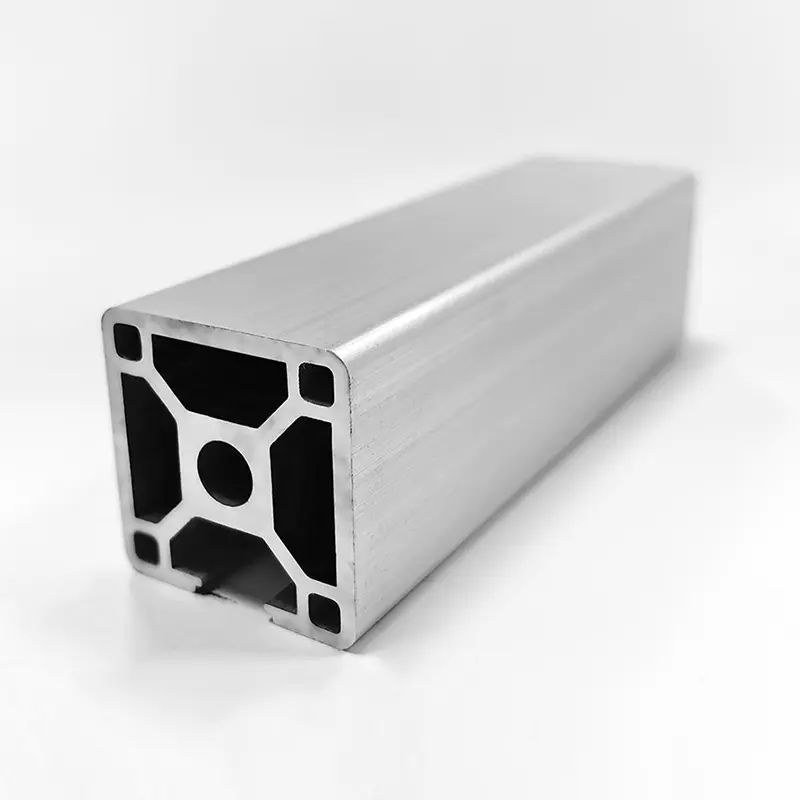
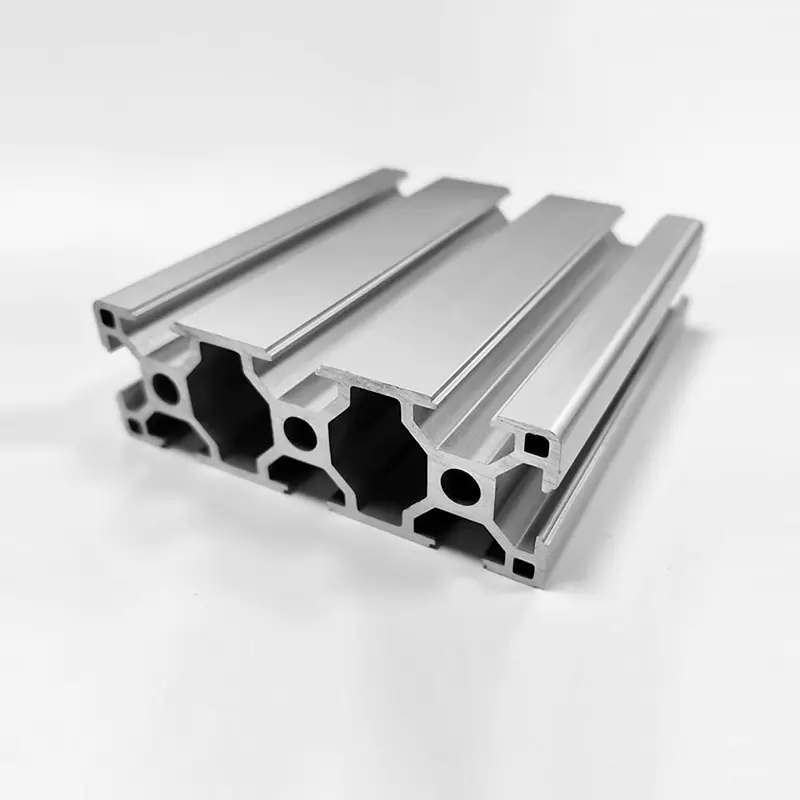
Penyemperitan aluminium berstruktur dalam suhu 6061-T6 dengan bahagian dinding bertetulang dan toleransi ketepatan. Kejuruteraan untuk pembingkaian industri, peralatan automatik dan sistem sokongan beban tinggi. Tersedia dengan pemesinan tersuai dan kemasan permukaan melalui barisan pengeluaran bersepadu.
Muatan kapasiti
- Siri 80x80: Modulus bahagian 12.7 cm³
- Siri 100x100: Modulus bahagian 22.4 cm³
- Menyokong sehingga 1200 kg/m beban seragam (hanya disokong)
Konsistensi bahan
- 6061-T6 dengan Mg (0.8–1.2%) dan Si (0.4–0.8%)
- mematuhi ASTM B221
- Sifat mekanikal seragam merentas kelompok
Kestabilan dimensi
- Kelurusan: ≤ 0.5 mm/m
- Pusing: ≤ 0.3 mm/m
- Panjang potongan tersuai dengan toleransi ±0.2 mm
Kelebihan Teras
Rantaian pembuatan bersepadu
Daripada reka bentuk acuan dan penyemperitan kepada pemesinan CNC, salutan anodisasi/serbuk, dan pemasangan — semuanya diuruskan secara dalaman merentas tiga pangkalan pengeluaran (Shanghai, Anhui, Jiangsu). Mengurangkan masa utama dan memastikan kawalan kualiti.
Penyediaan permukaan
Dinyah gris dan dipasifkan secara kimia sebelum selesai. Ketebalan salutan anodik sehingga 25 μm (Kelas AA25) setiap MIL-A-8625. Salutan serbuk tersedia dalam warna RAL dengan binaan filem seragam.
Pemesinan ketepatan
Penggerudian CNC, penorehan, pengilangan dan bor balas dengan ketepatan kedudukan ±0.1 mm. Sisipan pembentuk benang dan heliks disokong untuk sambungan berkekuatan tinggi.
Rintangan kakisan
Aloi 6061 memberikan rintangan pengoksidaan semula jadi. Permukaan anodized menahan semburan garam 500 jam (ASTM B117). Sesuai untuk persekitaran dalaman dan luaran yang dilindungi.
Ciri-ciri Produk
| Parameter | Nilai / Julat |
|---|---|
| Aloi / Temper | 6061-T6 |
| Ketebalan dinding | 2.5 mm – 6.0 mm (bergantung kepada siri) |
| Panjang standard | 6.0 m / 6.5 m (potongan tersuai tersedia) |
| Kekuatan tegangan (Rm) | ≥ 310 MPa |
| Kekuatan hasil (Rp0.2) | ≥ 276 MPa |
| Pemanjangan (A50) | ≥ 10 % |
| Kekerasan (HBW) | ≥ 95 |
| Pilihan kemasan permukaan | Kemasan kilang, anod jernih, anod hitam, bersalut serbuk (RAL) |
| Toleransi kelurusan | ≤ 0.5 mm/m |
| Toleransi twist | ≤ 0.3 mm/m |
Senario Aplikasi
Jentera perindustrian
- Bingkai mesin dan penyokong penghantar
- Tapak peredam getaran untuk penekan dan kilang
- Struktur gantri untuk sistem pick-and-place
Automasi & robotik
- Stesen kerja robot dan pelekap kesan akhir
- Rel panduan linear dan kurungan penggerak
- Pengawal keselamatan dan rangka kepungan
Meja kerja & lekapan
- Stesen kerja modular dengan pemasangan T-slot
- Lekapan pemeriksaan dan tempat ujian
- Troli dan rak pengendalian bahan
Tenaga & infrastruktur
- Struktur pemasangan panel solar
- Sistem rak dan penyimpanan tugas berat
- Kepungan tersuai untuk kabinet elektrik
Nota Pemprosesan & Perhimpunan
- Tork pengetuk yang disyorkan untuk benang M8: 18–22 N·m. Gunakan skru pembentuk benang untuk lubang buta untuk mengurangkan tekanan.
- Untuk profil teranod, gunakan pembersih pH neutral (6–8). Elakkan agen berasid atau beralkali yang boleh merendahkan salutan.
- Kimpalan: gunakan wayar pengisi ER4043 atau ER5356. Rawatan haba selepas kimpalan (PWHT) diperlukan untuk memulihkan sifat T6.
- Suhu operasi berterusan maksimum: 150 °C. Pengurangan kekuatan berlaku di atas ambang ini.
- Penyimpanan: pastikan profil kering dan tertutup. Elakkan sentuhan langsung dengan logam yang berbeza (cth., tembaga, keluli terdedah) untuk mengelakkan kakisan galvanik.
Soalan Lazim
Di bawah rentang hanya disokong 2.0 m dengan beban seragam, profil 100×100×5 mm (modul bahagian 22.4 cm³) menyokong kira-kira 1800 kg pada kekuatan hasil (276 MPa). Untuk beban titik pada pertengahan rentang, kurangkan kapasiti sebanyak 50%. Sentiasa rujuk pengiraan kejuruteraan untuk konfigurasi khusus anda.
ya. Huishuo mengendalikan pusat pemesinan CNC 3 paksi dan 5 paksi untuk penggerudian, penorehan, pengilangan dan pengeboran balas. Kami juga menawarkan pemotongan profil dengan panjang yang tepat dengan toleransi ±0.2 mm. Hantar lukisan 2D/3D untuk semakan proses.
Kemasan kilang dihantar dalam masa 7–10 hari. Anodizing (jelas/hitam) menambah 3-5 hari; salutan serbuk (sebarang RAL) menambah 5-7 hari. Semua talian rawatan permukaan adalah dalaman, mengurangkan kelewatan penyumberan luar. Kuantiti pesanan minimum untuk warna tersuai: 500 kg.
Gunakan pelincir anti rampasan (berasaskan nikel atau berasaskan tembaga) pada benang, atau nyatakan pengikat bersalut PTFE. Untuk profil anod, sapukan pelincir filem kering pada permukaan mengawan untuk mengurangkan geseran dan mengelakkan pemindahan aluminium